Artykuł sponsorowany
Noże, bigi i gumy w wykrojniku płaskim — co zmieniają w sztancowaniu opakowań
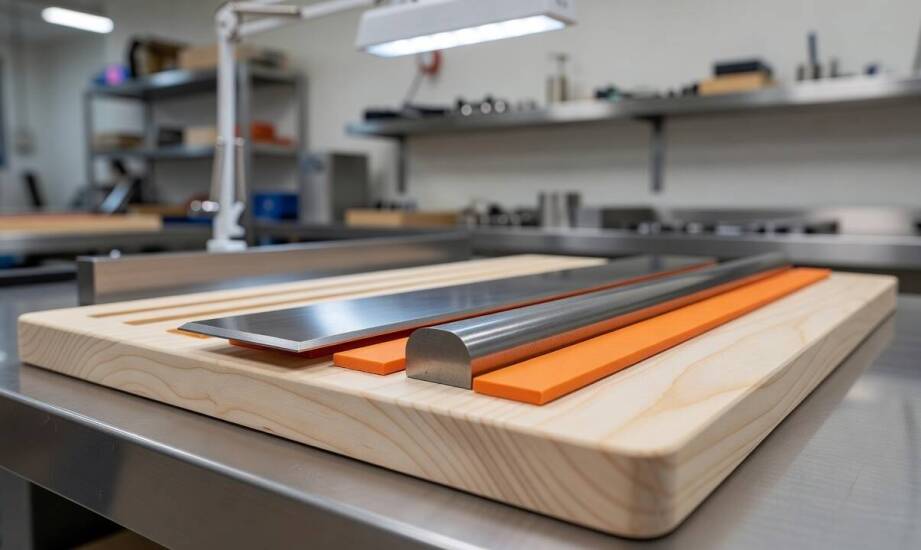
Prawidłowo zaprojektowane wykrojniki płaskie decydują o ostatecznym kształcie, funkcjonalności oraz estetyce każdego kartonowego opakowania. Narzędzia te składają się z precyzyjnie osadzonych noży tnących, reguł bigujących i specjalistycznych gum wypychających. Dopasowanie tych trzech bazowych elementów do specyfiki materiału oraz planowanego nakładu pozwala osiągnąć wysoką powtarzalność podczas produkcji. Proces sztancowania wymaga ogromnej stabilności, ponieważ nawet najmniejsze odchylenia w budowie przyrządu wpływają na tempo pracy maszyn docelowych. Oczekiwania rynku względem wytrzymałości pudełek rosną, co bezpośrednio wymusza bezbłędne przygotowanie oprzyrządowania. Płynna realizacja wielonakładowych zleceń poligraficznych opiera się na eliminacji potencjalnych błędów wymiarowych już w fazie projektowania.
Jak noże i bigi wpływają na cięcie oraz zginanie tektury?
Właściwy dobór ostrzy do gramatury oraz wewnętrznej struktury materiału zapobiega problemom podczas uderzeń sztancy. Parametry techniczne muszą uwzględniać zachowanie surowca pod dużym naciskiem prasy. Standardowa wysokość noży tnących w przyrządach do kartonu litego wynosi 23,20 mm, podczas gdy precyzyjna obróbka tektury falistej wymaga użycia elementów o wysokości 22,80 mm. Geometria szlifu oraz stopień ostrości warunkują czystość wycinanych krawędzi i ograniczają ryzyko rozwarstwienia arkusza celulozowego. Stępione noże wymuszają stosowanie znacznie większej siły docisku, co nie tylko skutkuje powstawaniem postrzępionych brzegów, ale też drastycznie przyspiesza fizyczne zużycie całego osprzętu. Podczas cięcia ogromne siły rozkładają się na bardzo wąskiej krawędzi, dlatego stal musi charakteryzować się wysoką odpornością na ścieranie.
Reguły bigujące pełnią zupełnie inną funkcję, dlatego osadza się je niżej niż główne ostrza tnące. Mają one gładki, zaokrąglony profil, którego promień odpowiada zazwyczaj połowie grubości samej taśmy. Głębokość i dokładne rozmieszczenie bigów warunkują jakość linii zgięcia, a jednocześnie zapobiegają pękaniu zewnętrznej, zadrukowanej warstwy. Zbyt głęboka ingerencja w strukturę materiału nieodwracalnie niszczy włókna, natomiast zbyt płytka uniemożliwia prawidłowe uformowanie pudełka na automatach pakujących. W przypadku tworzenia linii przebiegających prostopadle do kierunku ułożenia włókien papieru stosuje się bigowanie negatywne na płycie kontrującej, co ułatwia bezpieczne przełamanie wyjątkowo sztywnego surowca bez uszkodzenia lakieru.
Jak gumy wypychające i rodzaj podłoża wpływają na sztancowanie?
Podczas każdego cyklu uderzeniowego wycięty kształt musi zostać błyskawicznie i bezpiecznie usunięty z płaskiej powierzchni arkusza. Gumy wypychające odpowiadają za ten krytyczny etap, a ich twardość oraz odpowiednie pozycjonowanie warunkują płynność pracy. Elementy elastomerowe powinny wystawać około 1,6 mm ponad krawędź noża tnącego, aby skutecznie docisnąć materiał przed samym cięciem. W trakcie nacisku guma ulega mocnej kompresji, magazynując energię, która w fazie podnoszenia maszyny gwałtownie odpycha wycięty detal. Parametry zgniotu muszą być precyzyjnie wyliczone, ponieważ zbyt twarde materiały mogą wyginać noże pod wpływem skumulowanych naprężeń, a zbyt miękkie powodują zakleszczanie się tektury wewnątrz przyrządu.
Zachowanie całego narzędzia zależy bezpośrednio od typu obrabianego podłoża. Tektura falista, ze względu na swoją przestrzenną i delikatną strukturę, wymaga stosowania niższych ostrzy oraz znacznie szerszych linii bigujących, które nie zniszczą wewnętrznej fali. Lity karton pozwala z kolei na pracę z minimalnymi tolerancjami wymiarowymi i wyższą precyzją najdrobniejszych detali. Projektując oprzyrządowanie w zakładzie LASER-LINE, każdorazowo dobieramy specyfikację ostrzy i gum do konkretnego układu warstw oraz parametrów fali tekturowej. Takie podejście stabilizuje proces i pozwala uniknąć miażdżenia wrażliwego surowca podczas uderzenia.
Zaburzenia widoczne na gotowych, sztancowanych arkuszach rzadko wynikają z poważnej awarii samej maszyny. Postrzępione brzegi, pękające zgięcia czy problemy z odrzucaniem odpadu wskazują na zużycie komponentów lub błędy w początkowej konfiguracji narzędzia roboczego.
Stabilna jakość obróbki introligatorskiej wymaga całkowicie indywidualnego podejścia do specyfikacji każdego zlecenia. Dopasowanie profili tnących, odpowiednio zoptymalizowanych bigów oraz sprężystych elementów wypychających do konkretnego nakładu skutecznie eliminuje kosztowne przestoje na hali produkcyjnej. Uniwersalne i kompromisowe parametry rzadko sprawdzają się przy zmiennych właściwościach materiałów celulozowych, ponieważ każda partia surowca reaguje nieco inaczej na docisk prasy. Każde zatrzymanie maszyny w celu usunięcia zakleszczonego arkusza generuje wymierne straty finansowe dla zakładu poligraficznego. Zrozumienie fizyki cięcia poszczególnych podłoży pozwala tworzyć wysoce wyspecjalizowane przyrządy, które bezawaryjnie znoszą obciążenia liczone w setkach tysięcy cykli.
Kategorie artykułów
Polecane artykuły

Węgiel czy ekogroszek – jaki opał wybrać dla grzewczej efektywności?
Wybór opału ma kluczowe znaczenie dla efektywności grzewczej w domach. Węgiel i ekogroszek to popularne źródła ciepła, które różnią się właściwościami, kosztami oraz wpływem na środowisko. W artykule omówimy te aspekty, aby pomóc w podjęciu świadomej decyzji o najlepszym rozwiązaniu. Porównamy zalet

Półki magazynowe – optymalne rozwiązania dla Twojego magazynu
Półki magazynowe odgrywają kluczową rolę w organizacji przestrzeni, wpływając na efektywność pracy. Odpowiednie wyposażenie może zwiększyć wydajność oraz optymalizację procesów logistycznych. Wysokiej jakości regały charakteryzują się różnorodnością rozmiarów, konfiguracji oraz odpornością na chemik