Artykuł sponsorowany
Kiedy belowanie makulatury zaczyna porządkować pracę, a kiedy ujawnia problemy z segregacją
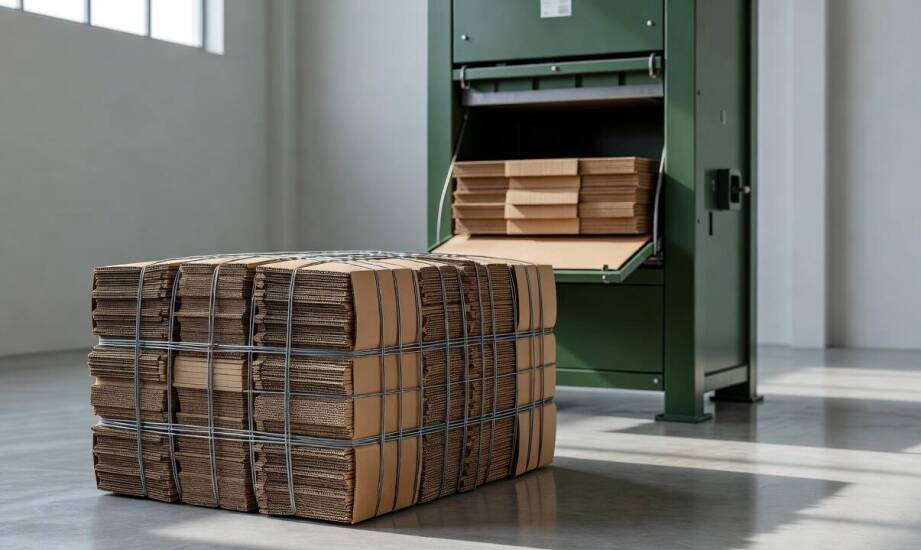
Belowanie makulatury usprawnia firmową gospodarkę odpadami papierowymi tylko wtedy, gdy zbiórka jest konsekwentnie uporządkowana, a wsad pozostaje pozbawiony zanieczyszczeń. W przeciwnym razie maszyna szybko ujawnia logistyczne braki w segregacji, co zamiast oszczędności generuje dodatkowe koszty operacyjne i przestoje. Kluczowe staje się wyraźne rozróżnienie frakcji nadających się do natychmiastowego prasowania od tych, które wymagają wcześniejszego, nierzadko ręcznego oczyszczenia. Redukcja objętości papieru dochodzi do kilkudziesięciu procent, ale osiągnięcie tego wyniku wymaga ścisłej dyscypliny na etapie gromadzenia surowca.
Czystość wsadu a opłacalność zgniatania
Stopień uporządkowania zbiórki decyduje o końcowej wartości surowca znacznie bardziej niż sam wolumen zebranego papieru. Gdy strumień odpadów zawiera wyłącznie suche i jednorodne materiały, urządzenie formuje bele o wysokiej gęstości, które trafiają bezpośrednio do papierni jako pełnowartościowy surowiec. Mieszane lub zabrudzone partie tracą na wartości rynkowej i często wymagają kosztownej, dodatkowej obróbki na sortowniach.
Do bezpośredniego prasowania nadają się przede wszystkim jednolite, czyste frakcje, do których zalicza się:
- tekturę falistą i standardowe kartony opakowaniowe,
- gazety oraz czasopisma wolne od foliowych insertów,
- papier biurowy z niszczarek i dokumentację bez zszywek,
- czyste ścinki poprodukcyjne z zakładów poligraficznych.
Zgodnie z branżowymi klasyfikacjami, surowce te dzieli się na kategorie od A do D. Przykładem jest kategoria D, która obejmuje mocną tekturę falistą o wysokiej zawartości pierwotnych włókien celulozowych. Odpowiednio wyselekcjonowana tektura łatwo poddaje się kompresji i pozwala uzyskać bele o bardzo stabilnej, zwartej strukturze.
Papiery połączone z innymi materiałami bezwzględnie wymagają wcześniejszego oddzielenia zanieczyszczeń. Tłuste pudełka po żywności, kubki laminowane polietylenem, papiery parafinowane, arkusze pokryte brokatem oraz paragony z papieru termicznego nie mogą trafić bezpośrednio do komory prasy. Przed rozpoczęciem procesu redukcji objętości pracownicy muszą usunąć z nich resztki tworzyw sztucznych, wklejki oraz grube warstwy kleju. Ignorowanie tego etapu prowadzi do zanieczyszczenia całej zbelowanej partii, co nierzadko skutkuje odrzuceniem ładunku przez recyklera i nałożeniem kar finansowych na dostawcę.
Fizyczne zanieczyszczenia i organizacja logistyki
Nawet najdrobniejsze ciała obce potrafią całkowicie zaburzyć cykl pracy urządzenia prasującego. Wilgoć, resztki taśm pakowych, metalowe zszywki oraz fragmenty folii stretch istotnie zmieniają parametry fizyczne wsadu. Chociaż normy dostawcze dopuszczają niekiedy wilgotność makulatury do dwudziestu pięciu procent, w praktyce mokry papier sprawia ogromne trudności operacyjne. Zwilżony materiał staje się nienaturalnie ciężki, klinuje się w komorze i tworzy doskonałe środowisko do szybkiego rozwoju pleśni. Z kolei elastyczne taśmy klejące oraz metalowe elementy blokują mechanizmy ruchome i systematycznie tępią noże odcinające nadmiar materiału. Pozostawiona w kartonach folia powoduje ślizganie się warstw makulatury pod naciskiem stempla, co skutkuje formowaniem krzywych i niestabilnych bel.
Efektywne wykorzystanie maszyn zależy w dużej mierze od prawidłowo zaplanowanego rytmu zbiórki na terenie zakładu. Regularne, zaplanowane podawanie odpadów zapobiega gwałtownemu przepełnieniu komory zasypowej i pozwala utrzymać stałą wydajność przerobową. Istotne znaczenie ma również sama lokalizacja urządzenia w przestrzeni roboczej. Ustawienie prasy w niewielkiej odległości od głównego źródła powstawania makulatury skraca czas transportu wewnętrznego. Minimalizuje to również ryzyko rozsypywania się luźnych ścinków na ciągach komunikacyjnych.
Stacjonarna prasa do makulatury stanowi często centralny punkt przemyślanego systemu zarządzania odpadami w przedsiębiorstwie. Odpowiedni dobór technologii ułatwia radzenie sobie ze stałym napływem kartonów. Producent stalowych kontenerów i systemów kompaktowania odpadów, spółka Metbud-Gończyce, dostarcza urządzenia techniczne wspomagające zakłady przemysłowe, magazyny oraz centra logistyczne w utrzymaniu porządku. Wdrożenie sprawdzonych rozwiązań konstrukcyjnych pomaga opanować rosnący strumień surowców wtórnych, pod warunkiem zachowania reżimu segregacyjnego.
Wdrożenie systemu mechanicznej redukcji objętości przynosi wymierne korzyści tylko przy jednoczesnym zadbaniu o wysoką jakość segregacji u samego źródła. Skuteczność całego procesu zależy od dyscypliny załogi, przemyślanej organizacji codziennej pracy oraz gotowości przedsiębiorstwa do utrzymania czystego, pozbawionego zanieczyszczeń strumienia odpadów. Maszyna zgniatająca nie zastąpi prawidłowej klasyfikacji surowca przed jego wrzuceniem do komory. Dopiero połączenie odpowiedniego sprzętu z rygorystycznymi procedurami zbiórki zamienia uciążliwą górę kartonów w uporządkowany proces logistyczny.
Kategorie artykułów
Polecane artykuły
Węgiel czy ekogroszek – jaki opał wybrać dla grzewczej efektywności?
Wybór opału ma kluczowe znaczenie dla efektywności grzewczej w domach. Węgiel i ekogroszek to popularne źródła ciepła, które różnią się właściwościami, kosztami oraz wpływem na środowisko. W artykule omówimy te aspekty, aby pomóc w podjęciu świadomej decyzji o najlepszym rozwiązaniu. Porównamy zalet
Półki magazynowe – optymalne rozwiązania dla Twojego magazynu
Półki magazynowe odgrywają kluczową rolę w organizacji przestrzeni, wpływając na efektywność pracy. Odpowiednie wyposażenie może zwiększyć wydajność oraz optymalizację procesów logistycznych. Wysokiej jakości regały charakteryzują się różnorodnością rozmiarów, konfiguracji oraz odpornością na chemik